Souder une gouttière en zinc : matériel et méthode
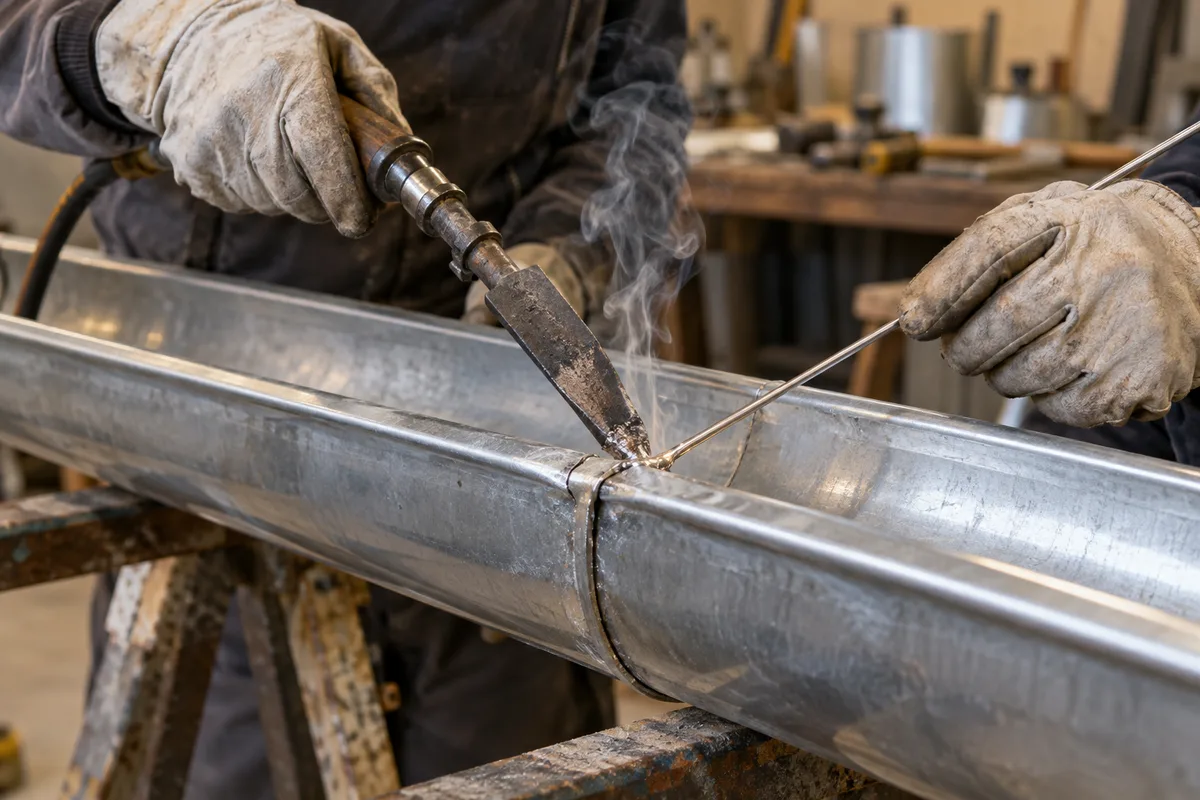
Souder une gouttière en zinc revient à réaliser un brasage tendre : un fer chauffé fait fondre une baguette d’étain qui file par capillarité entre deux tôles décapées et emboîtées. Le résultat tient si trois conditions sont réunies : un zinc propre et sec, un fer à la bonne température et un recouvrement orienté dans le sens de l’eau.
Brasage, pas fusion : ce qui se passe sous le fer
Le mot soudure trompe un peu. Les deux tôles ne fondent jamais : seul l’étain devient liquide, se glisse dans le recouvrement et s’allie en surface au zinc décapé. Les zingueurs parlent de brasage tendre, à la différence du soudage des métalliers, où les pièces elles-mêmes fusionnent.
Le zinc fond à une température modeste pour un métal, bien plus basse que celle de l’acier. Un fer trop chaud ou une flamme qui insiste creuse la tôle, la fait onduler, parfois la perce. Le geste consiste à chauffer juste assez pour que l’étain coule, puis à avancer.
Cette fine couche d’alliage n’apparaît que sur un métal parfaitement nu. Patine, graisse ou ancien mastic empêchent l’accroche, et l’étain reste posé en surface comme une goutte sur une vitre.
Les métaux qui acceptent l’étain, et les autres
Le zinc, le cuivre et l’acier galvanisé se brasent à l’étain. L’aluminium refuse ce procédé sur un chantier de gouttière : ses jonctions reposent sur des rivets et des mastics, comme le détaille notre dossier sur la réparation d’une gouttière en aluminium. Avant de sortir le fer, vérifiez donc la nature du métal : le zinc se reconnaît à sa teinte grise et à sa patine mate.
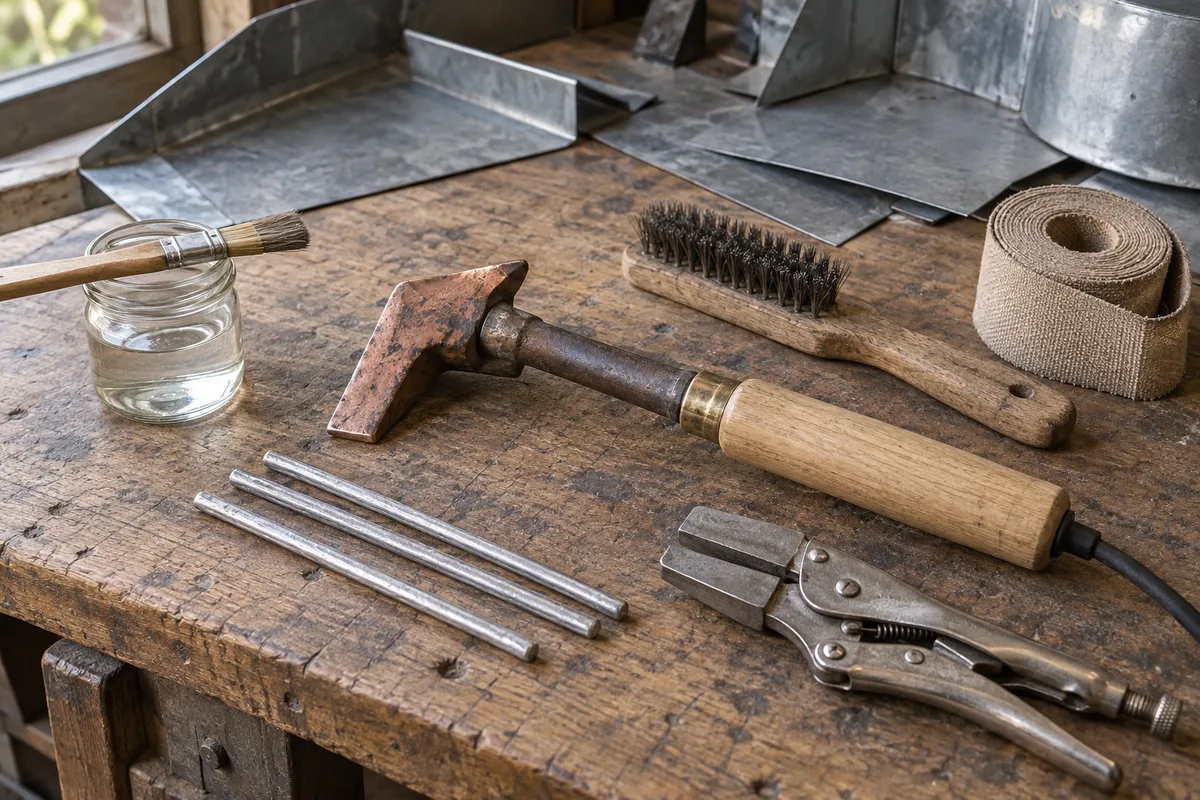
Le matériel pour souder une gouttière en zinc
La liste tient dans une caisse à outils, mais un poste incomplet se paie en soudures ternes et en tôles marquées.
Le fer et sa source de chaleur
Le fer à souder du zingueur n’a rien d’un fer d’électronicien. Sa panne en cuivre massive, en marteau ou en pointe, stocke la chaleur et la restitue au zinc pendant que le cordon avance. Trois familles coexistent :
- le fer à gaz, relié à une bouteille de propane, dont le brûleur chauffe la panne en continu ;
- le fer électrique de forte puissance, régulier et sans flamme, très pratique à l’atelier ;
- le fer traditionnel, réchauffé sur une chaufferette à gaz entre deux passes.
La panne doit rester étamée, couverte d’un film d’étain brillant : les zingueurs la frottent sur une pierre de sel ammoniac pour la nettoyer. Une panne noire et croûtée transmet mal la chaleur et salit le joint.
L’étain et le décapant
L’étain se vend en baguettes. Les alliages étain-plomb ont longtemps dominé la zinguerie, et les versions sans plomb les remplacent peu à peu. L’INRS range les travaux de couverture, soudure au plomb comprise, parmi les activités qui exposent au plomb, par les fumées comme par les mains portées à la bouche : pour un particulier, la baguette d’étain sans plomb simplifie la question.
Sur le zinc naturel, le décapant est un produit liquide ou en gel vendu pour cet usage, ou l’esprit de sel « tué », un acide chlorhydrique saturé de copeaux de zinc. Il se pose au pinceau, sur la seule zone à braser. Corrosif et irritant, il impose gants, lunettes et pièce aérée.
Le petit outillage autour
Complétez le poste avec :
- une brosse métallique, une toile abrasive fine et un grattoir ;
- une cisaille à tôle et une pince à border ;
- des pinces-étaux à mors plats pour immobiliser les pièces ;
- des tréteaux, pour travailler à hauteur de taille ;
- un seau d’eau claire et un chiffon pour le rinçage ;
- des gants de cuir, des lunettes et un masque adapté aux fumées.
Préparer le joint, la moitié du travail
Un zingueur passe souvent plus de temps à préparer qu’à souder : le plus beau cordon ne tient pas sur une tôle mal ajustée ou mal décapée.
Ajuster le recouvrement dans le bon sens
Les deux éléments se chevauchent assez pour offrir à l’étain une vraie surface d’accroche. Un point ne se discute pas, le sens de l’écoulement : l’élément amont s’emboîte à l’intérieur de l’élément aval, pour que l’eau glisse par-dessus la jonction au lieu de buter contre un bord.
Sur une demi-ronde, l’ourlet de l’élément intérieur se loge dans celui de l’élément extérieur, et un coup de pince à border rattrape une tôle trop ouverte. Les faces doivent se toucher sur toute la longueur : dans un jour visible, l’étain coule au travers au lieu de s’étaler.
Décaper selon l’état de la surface
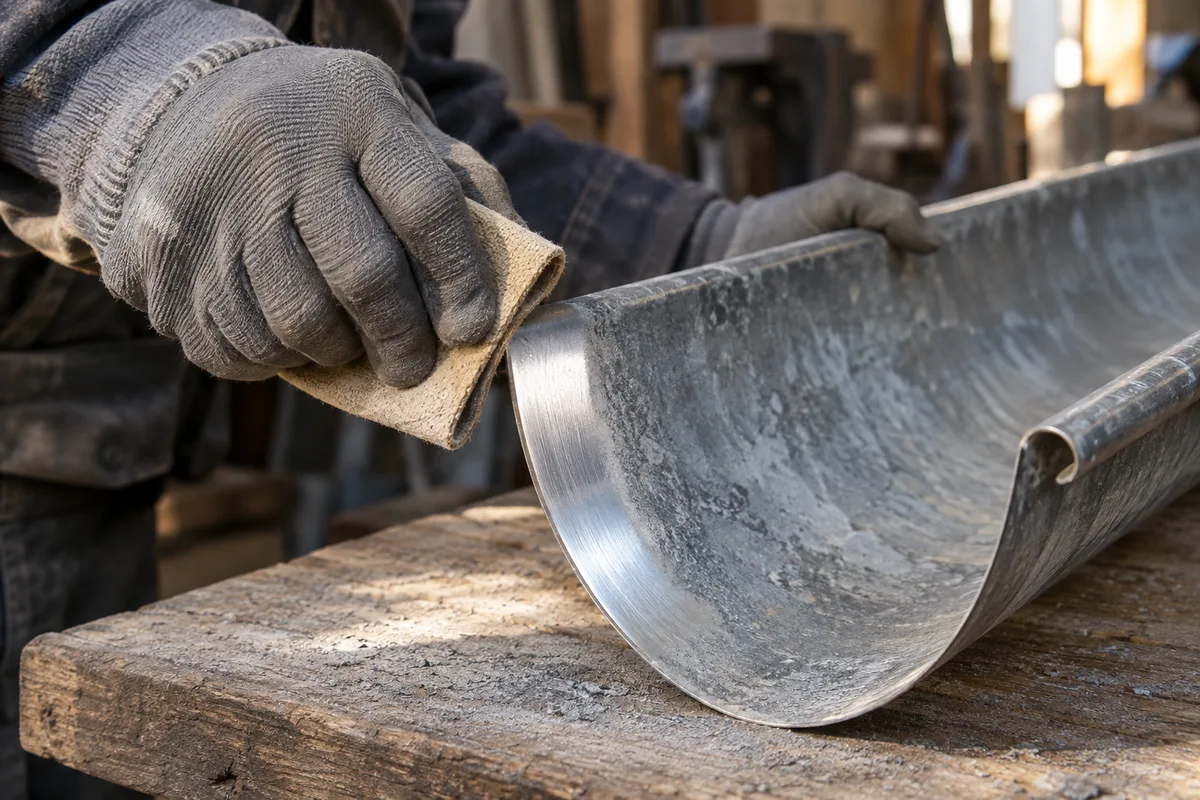
- Un zinc neuf naturel se contente d’un passage de toile abrasive, puis du décapant.
- Un zinc à patine industrielle, gris ardoise ou anthracite, se ponce jusqu’au métal clair sur toute la zone de brasure.
- Un zinc laqué perd sa laque sur la bande à souder, faute de quoi l’étain refuse de prendre.
Sur un zinc prépatiné, la bande poncée reste visible après coup : limitez-la à la largeur du cordon.
Le cas du vieux zinc
Souder sur du vieux zinc reste possible tant que la tôle garde son épaisseur. Sur le bâti ancien de la Sarthe, bien des gouttières portent déjà plusieurs générations de reprises. Patine, mousses, anciennes soudures et surtout reprises au mastic ou au bitume doivent disparaître : grattez et poncez jusqu’au métal clair, puis décapez plus généreusement qu’un zinc neuf.
Si l’étain perle malgré un décapage propre, ou si la tôle se creuse sous le fer, le métal est trop aminci. Remplacer la longueur devient alors plus raisonnable que d’empiler l’étain.
Souder la jonction pas à pas
Pièces ajustées, décapées et calées, la brasure prend peu de temps. L’ordre des gestes compte davantage que la vitesse.
- Chauffez le fer jusqu’à ce qu’une baguette posée sur la panne fonde aussitôt, sans fumer ni noircir.
- Repassez un trait de décapant sur la jonction.
- Pointez le joint : quelques gouttes d’étain aux extrémités et au milieu figent les pièces.
- Posez la panne à plat sur le recouvrement, laissez le zinc chauffer, puis approchez la baguette du fer.
- Avancez d’un mouvement régulier en alimentant la baguette : l’étain coule dans le joint et suit la panne.
- Terminez par l’ourlet, plus épais, qui réclame une chauffe un peu plus longue.
- Laissez refroidir sans bouger les pièces, puis rincez à l’eau claire.
Lire un bon cordon
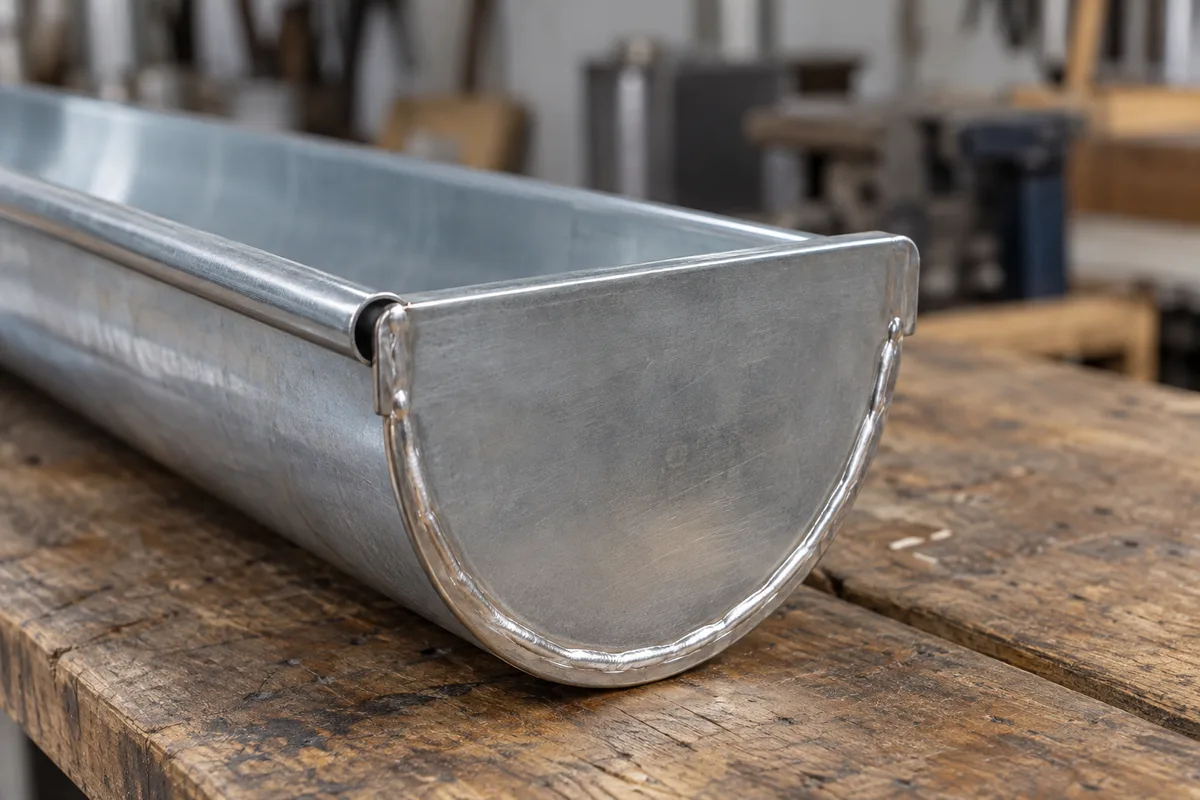
Un cordon d’étain réussi est lisse, brillant, continu et légèrement bombé. Bon signe : un fin liseré d’étain ressort de l’autre côté du recouvrement, preuve que le métal d’apport a filé sur toute la largeur. Un cordon épais posé en surface cache souvent une jonction à peine accrochée.
Le rinçage final n’a rien d’accessoire. Laissés en place, les résidus de décapant marquent le zinc de traînées blanchâtres et entretiennent une corrosion lente au bord du cordon.
Talon, angle, naissance : les pièces qui demandent du doigté
Les pièces de forme concentrent les ratés, parce qu’elles cumulent épaisseurs, arrondis et positions inconfortables.
Talons et angles
Le talon ferme le bout de la gouttière. Il s’emboîte sur le profil et se brase sur tout son pourtour, ourlet compris, gouttière posée sur les tréteaux, ouverture vers le haut. Chauffez par petites portions, car l’arrondi du fond refroidit vite.
Un angle s’achète préformé ou se façonne avec deux longueurs coupées à onglet, à coupe nette et arêtes jointives. Le cordon se tire à l’intérieur, du fond vers l’ourlet.
La naissance et son moignon
La naissance raccorde la gouttière à la descente. Le fond se perce à la dimension exacte de la pièce, puis la collerette se brase depuis l’intérieur, sur toute sa circonférence. Le nombre de descentes relève du dimensionnement, encadré par la norme NF DTU 40.5 et présenté dans notre article sur la section et la pose d’une descente de gouttière.
Corniche et chéneau : souder en position
Sur une corniche habillée de zinc ou un chéneau, certains joints se brasent à la verticale. L’étain y coule vers le bas dès qu’il dépasse sa juste température : travaillez avec une panne un peu moins chaude, par petites touches, en laissant chaque apport figer. Ces ouvrages portés par la maçonnerie ont leur propre page : voyez le chéneau de toiture.
Les ratés classiques et leur remède
Cinq scénarios expliquent presque toutes les soudures manquées.
- Des perles d’étain roulent sans s’étaler : décapage insuffisant ou doigts gras. Regrattez et redécapez.
- Le cordon reste terne et granuleux : le fer manquait de chaleur. Réchauffez la panne et repassez lentement.
- La tôle ondule ou se perce : fer trop chaud ou flamme insistante. Laissez refroidir avant de reprendre.
- Des bulles et des trous d’épingle criblent le joint : le décapant, posé en excès, a bouilli.
- Des traînées blanches apparaissent après quelques jours : le rinçage a été oublié.
La dilatation, ennemie des longues soudures
Le zinc se dilate nettement à la chaleur et se rétracte au froid. Un long linéaire soudé d’un seul tenant, bridé par des crochets trop serrés, finit par fendre un cordon, souvent près d’un angle ou d’un talon. Les règles de l’art prévoient un joint de dilatation sur les grandes longueurs et des crochets où la gouttière coulisse. Une soudure qui se fend toujours au même endroit trahit ce défaut de conception plutôt qu’un mauvais geste.
Soudure à froid et raccords à joint : que valent les alternatives
Les produits vendus sous le nom de soudure à froid, pâtes métalliques bicomposant, colles-mastics polymères ou bandes aluminium-butyle, dépannent sur une petite reprise, posés sur un métal propre et sec. Leur tenue souffre du soleil, du gel et de la dilatation, et leur aspect jure sur un zinc patiné : sur une gouttière en zinc, ils restent une solution d’attente face au brasage à l’étain.
Certains fabricants proposent aussi des gouttières en zinc assemblées sans soudure, par manchons à joint caoutchouc clipsés. Ces systèmes visent la pose neuve et se raccordent mal à un ouvrage ancien soudé.
Souder soi-même ou confier le travail
Braser au sol, sur des tréteaux, convient à un bricoleur patient qui veut souder une gouttière neuve avant de la poser. Souder en hauteur, fer chaud dans une main et l’autre accrochée à l’échelle, change la donne. Le toit ajoute un risque d’incendie : feuilles sèches, liteaux ou isolant s’enflamment vite au contact d’une flamme.
Un chéneau encaissé, une corniche patrimoniale ou un réseau entier relèvent d’un professionnel du zinc. Le guide sur le choix d’un couvreur zingueur au Mans détaille les questions à poser, et notre panorama du métier de zingueur situe ce métier parmi ceux du toit. Prochaine étape : entraînez-vous à braser deux chutes de zinc sur l’établi, et ne montez à l’échelle qu’une fois le cordon devenu régulier.